
Wenn Sie technische Spezifikationen für Geogitter-Produktionsanlagen vergleichen, wird der Automatisierungsgrad oft als eine Zeile am Ende des Datenblatts aufgeführt. Doch in der Praxis bestimmt es mehr als jeder einzelne mechanische Parameter, wie konstant Ihre Anlage läuft, wie schnell Sie auf Materialschwankungen reagieren können und wie hoch Ihre tatsächlichen Betriebskosten pro Tonne über einen Zeitraum von fünf Jahren sein werden.
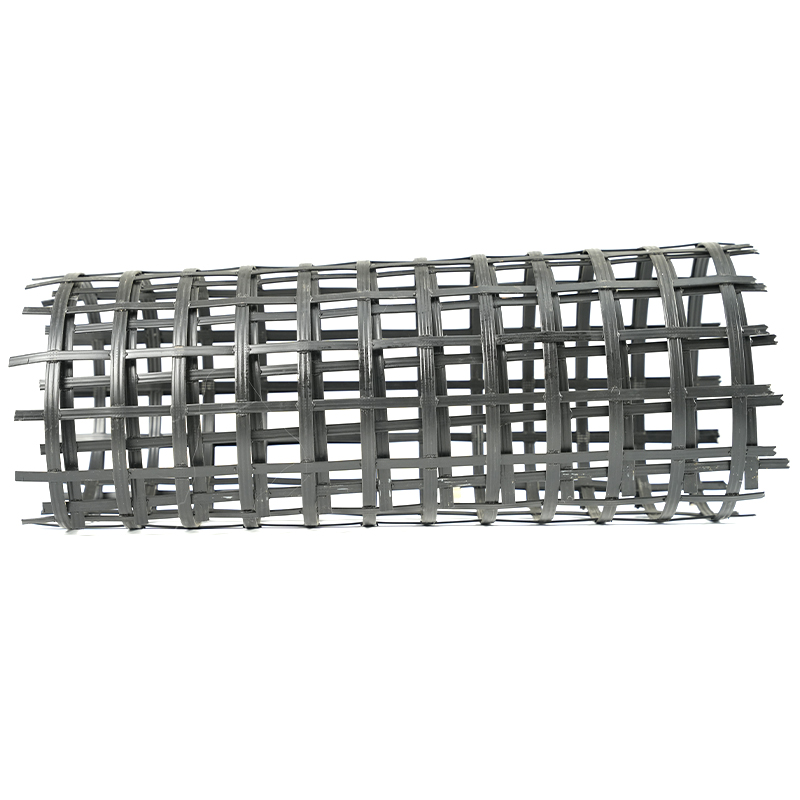
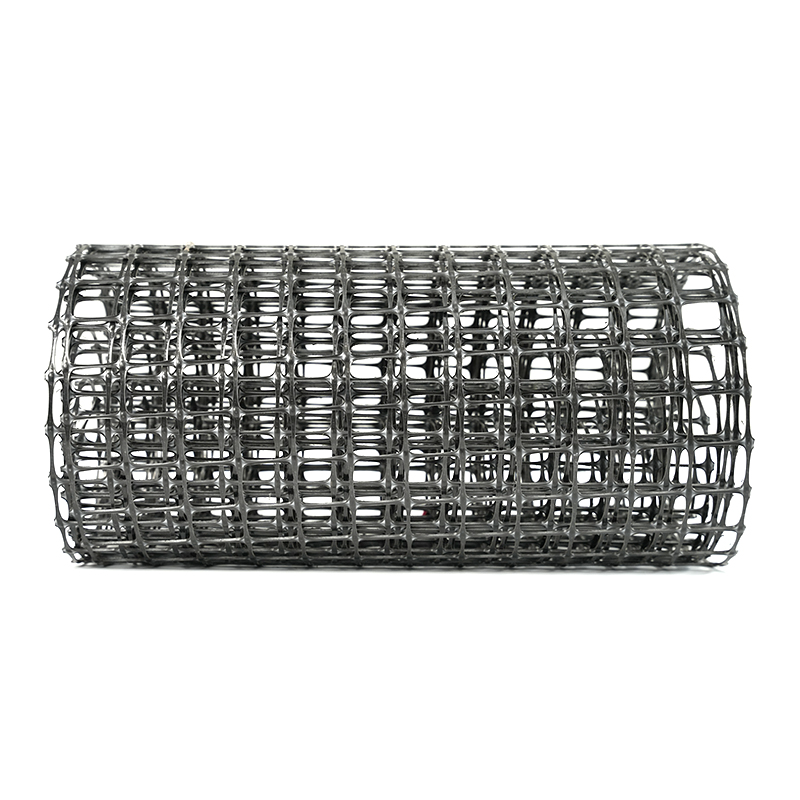
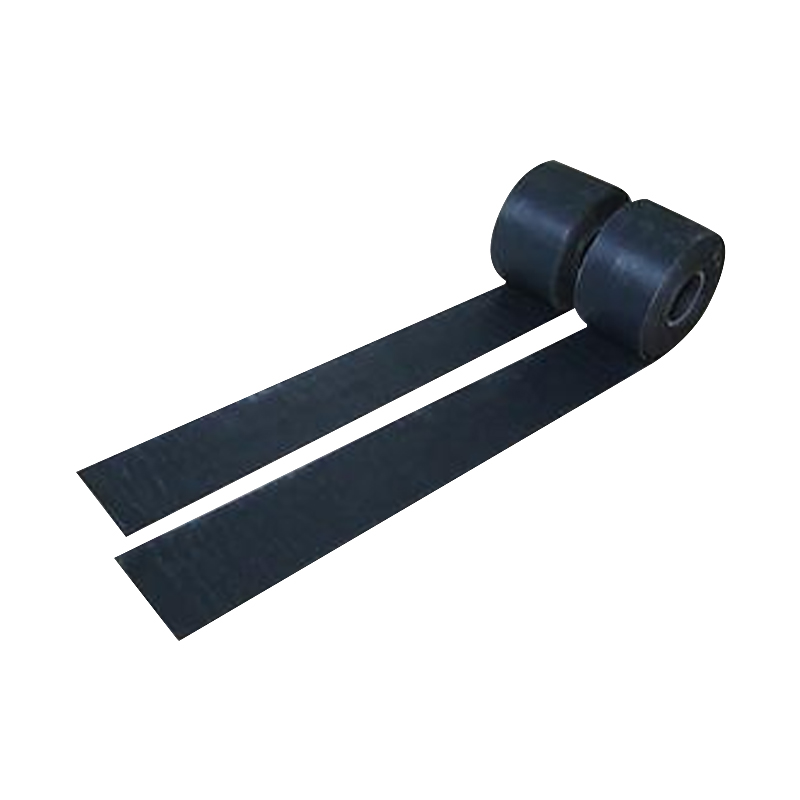
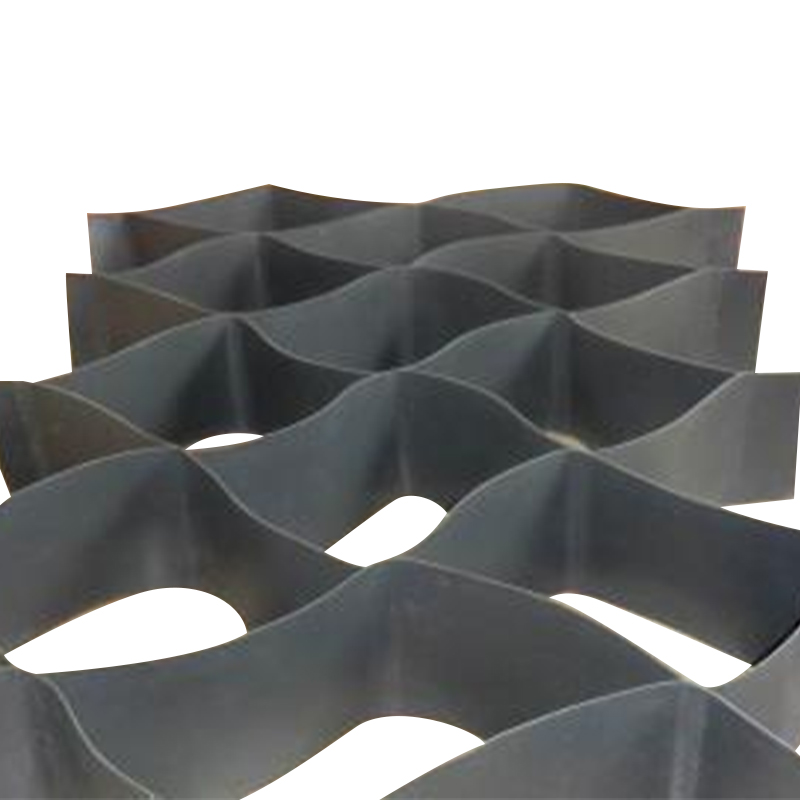
Der Automatisierungsgrad moderner Geogitter-Herstellungsanlagen lässt sich in vier umsetzbare Ebenen unterteilen: Steuerungskern und Antriebsarchitektur, Prozessstabilität und Regelung im geschlossenen Regelkreis, Datenintegration für Qualitätsrückverfolgbarkeit und Bedienerschnittstelle für alltägliche Effizienz. Jede Schicht hat direkten Einfluss auf die Ausgabequalität von Produkten wie z  Bidirektionale Geogitter-Produktionslinie mit SPS und Servoantriebssteuerung Diese Linie integriert einen SPS-basierten Steuerungskern und Servoantriebe zur präzisen Geschwindigkeits- und Positionssteuerung von Zuführung, Erwärmung, Streckung, Kühlung und Wicklung und bildet so die Automatisierungsgrundlage für mehrschichtige Prozessstabilität. Produkt anzeigen → und
 Einachsige Zug-Geogitter-Produktionslinie mit automatisierter Steuerung Wie das bidirektionale Gegenstück verwendet diese Linie eine SPS- und Servoantriebsarchitektur, um sequentielle Streckvorgänge zu steuern und eine genaue Geschwindigkeits- und Spannungssteuerung für eine qualitativ hochwertige einachsige Geogitter-Ausgabe sicherzustellen. Produkt anzeigen → .
1. Steuerungskern und Antriebsarchitektur – Die Grundlage der Automatisierung
Die zentrale Steuerung steuert alle aufeinanderfolgenden Aktionen an der Linie: Zuführen, Erhitzen, Strecken, Abkühlen und Aufwickeln. Bei modernen Geogittergeräten ist die SPS-basierte Steuerung mit Servoantrieben die Branchenbasis. Eine speicherprogrammierbare Steuerung (SPS) verarbeitet Sensorrückmeldungen und gibt Befehle an Servomotoren aus, die die Rollen, Klemmen und Verfahrmechanismen mit präziser Geschwindigkeits- und Positionssteuerung antreiben.
Die Zuverlässigkeit der SPS-Plattform ist entscheidend für die Ersatzteilverfügbarkeit und den langfristigen Support. Industriestandard-Marken stellen sicher, dass Sie im Falle eines Modulausfalls ein Ersatzgerät beschaffen können, ohne den gesamten Schaltschrank neu konstruieren zu müssen. Servoantriebe bieten im Gegensatz zu Frequenzumrichtern mit Induktionsmotoren eine bessere Drehmomentsteuerung bei niedrigen Geschwindigkeiten und eine schnellere Reaktion auf Laständerungen, was während der Dehnphase von entscheidender Bedeutung ist, wo bereits eine Geschwindigkeitsabweichung von 1 % die Produktdehnung verändern kann.
Worauf Sie bei der Antriebshardware achten sollten
Eine mit Servoantrieben ausgestattete Linie, die in einem digitalen Kommunikationsnetzwerk wie EtherCAT oder Profinet betrieben wird, erreicht Zykluszeiten unter 1 ms zwischen dem Sensorlesen und dem Aktorbefehl. Dieses Maß an Reaktionsfähigkeit führt direkt zu einer gleichmäßigen Öffnungsbreite und -dicke über das gesamte Blatt.
2. Prozessstabilität und Regelung im geschlossenen Regelkreis
Beim Automatisierungsgrad geht es nicht darum, wie viele Bildschirme ein Panel hat, sondern darum, wie viele Prozessvariablen automatisch ohne Bedienereingriff verwaltet werden. Beim Geogitter-Strecken sind die Temperatur in der Heizzone, das Streckverhältnis und die Streckgeschwindigkeit die Schlüsselvariablen.
Regelung im geschlossenen Regelkreis bedeutet, dass jede Zone des Infrarot- oder Heißluftheizgeräts über ein eigenes Thermoelement verfügt, das an einen PID-Regler in der SPS zurückgeleitet wird. Wenn sich die Materialzufuhrrate ändert oder die Umgebungstemperatur sinkt, passt die Steuerung die Heizleistung in Echtzeit an, um das Polymer innerhalb seines optimalen Formungsfensters zu halten – typischerweise ±2 °C für Polypropylen und ±3 °C für Polyethylen.
Ebenso sollte das Streckverhältnis durch eine Kraft- oder Positionsschleife aufrechterhalten werden. Ein Streckmechanismus mit konstanter Dehnung, der servoangetriebene Rollen mit Encoder-Rückmeldung verwendet, kann das Streckverhältnis innerhalb von ±0,5 % halten. Dies ist der Unterschied zwischen einem Geogitter, das die Zuganforderungen nach ASTM D6637 erfüllt, und einem Geogitter, das die Qualitätskontrolle nicht besteht.
| Prozessparameter | Manuelle / halbautomatische Linie | Moderne vollautomatische Linie |
|---|---|---|
| Temperaturtoleranz der Heizzone | ±5 °C | ±2 °C |
| Genauigkeit des Längsstreckverhältnisses | ±1,5 % | ±0,5 % |
| Synchronisationsverzögerung bei Querdehnung | 0,3–0,5 s | < 0,05 s |
| Bahnspannungsschwankung (beim Aufwickeln) | ±10 % | ±3 % |
Die praktische Konsequenz besteht darin, dass eine vollautomatische Linie stundenlang mit der Zielzugfestigkeit und einer Abweichung von weniger als 2 % zwischen den Rollen laufen kann, während eine Linie mit nur offener Regelung möglicherweise häufige Anpassungen erfordert und bei Umstellungen oder Materialqualitätsübergängen mehr Ausschuss produziert.
3. Datenintegration und Qualitätsrückverfolgbarkeit
Moderne Geräte zur Herstellung von Geogittern verfügen zunehmend über ein Datenerfassungssystem, das jeden Chargendurchlauf aufzeichnet: Schmelzetemperaturprofil, Dehnkraftkurven, Liniengeschwindigkeit und Endgewicht der Rolle. Diese Daten können in ein MES (Manufacturing Execution System) auf Werksebene exportiert oder zur Rückverfolgbarkeit einfach lokal gespeichert werden.
Für einen Hersteller, der Geogitter für Infrastrukturprojekte liefert, bei denen jeder Lieferung Zertifizierungen beiliegen müssen, ist die Möglichkeit, für jede Rolle einen maschinell erstellten Bericht zu erstellen, mehr als nur eine Annehmlichkeit – es ist eine Compliance-Anforderung. Der Automatisierungsgrad wird hier daran gemessen, wie viele Datenpunkte automatisch protokolliert und wie viele Datenpunkte manuell eingegeben werden. Ein System, das alle 5 Sekunden der Produktion mit zeitgestempelten Prozesswerten markiert, bietet die erforderliche Granularität für die Ursachenanalyse, wenn eine Charge von der Spezifikation abweicht.
Gemeinsame Datenpunkte, die von automatisierten Linien verfolgt werden
- Rollengeschwindigkeit (m/min) und Gesamtlänge
- Heizzonentemperaturen (Zone 1 bis Zone 6 oder mehr)
- Streckverhältnis in Maschinenrichtung (MD) und Querrichtung (TD)
- Kühlwassertemperatur und Durchflussmenge
- Endgültiges Rollengewicht und Wickelspannung
Wenn die Daten in ein Bediener-Dashboard integriert werden, erstreckt sich die Sichtbarkeit auf die OEE (Overall Equipment Effectiveness) in Echtzeit. Dies ermöglicht es Werksleitern, Verlangsamungen oder Ausschuss sofort zu erkennen, anstatt sie erst am Ende einer Schicht zu entdecken.
4. Bedienerschnittstelle und Benutzerfreundlichkeit
Ein oft unterschätzter Aspekt der Automatisierung ist, wie sehr die Schnittstelle menschliche Fehler reduziert. Ein gut gestaltetes HMI (Human-Machine Interface) sollte den Produktionsstatus auf einen Blick darstellen: Grün für den Normalbetrieb, Gelb für eine Warnung nahe der Kontrollgrenze und Rot für eine Abweichung, die Maßnahmen erfordert.
Ein praktisches Beispiel ist die Rezeptverwaltung. Auf einer modernen Linie kann der Bediener ein gespeichertes Rezept für ein bestimmtes Produkt laden – beispielsweise ein bidirektionales Geogitter mit 50 kN/m – und die SPS stellt automatisch alle Zonentemperaturen, Streckgeschwindigkeiten und Wickelparameter ein. Dadurch wird das Risiko manueller Eingabefehler eliminiert und die Umrüstzeit von 45 Minuten auf unter 10 Minuten verkürzt.
Wartungserinnerungen sind eine weitere Ebene. Das Steuerungssystem kann die Betriebsstunden von Lagern, Getrieben und Sieben verfolgen und einen vorbeugenden Wartungsalarm basierend auf der tatsächlichen Nutzung und nicht auf Kalenderintervallen anzeigen.
Für Geräte wie z  Hochleistungs-Kunststoffzerkleinerungsmaschine mit fortschrittlichem Z-Schneiden Ausgestattet mit einem Z-Schneidrotor, einem zu öffnenden Chassis und einer robusten Konstruktion minimiert dieser Brecher Ausfallzeiten und Wartung; In Kombination mit automatisierter Diagnose erhöht es die Anlagenverfügbarkeit bei Materialrückgewinnungsanwendungen. Produkt anzeigen → Bei der Materialrückgewinnung hilft eine einfache Touchscreen-Schnittstelle mit Fehlerdiagnose dem Kabinenbetreiber, kleine Staus zu beseitigen, ohne einen Elektriker rufen zu müssen, was die Betriebszeit der Linie direkt verbessert.
Vergleich halbautomatischer und vollautomatischer Betriebsanforderungen
- Halbautomatische Linie: Der Bediener stellt die Leistung der Heizbank manuell ein, passt den Abstand der Streckwalzen per Handrad an und zeichnet Produktionsprotokolle auf Papier auf.
- Vollautomatische Linie: Der Bediener lädt das Rezept, überwacht den Status auf dem Bildschirm und quittiert Warnungen. Die SPS übernimmt alle Anpassungen im Normalbetrieb.
Häufig gestellte Fragen
Bedeutet eine höhere Automatisierung immer höhere Kosten?
Die anfänglichen Investitionsausgaben sind höher, aber die Gesamtbetriebskosten über einen Zeitraum von fünf Jahren sind oft niedriger, da weniger Abfall, weniger Ausfallzeiten und niedrigere Arbeitskosten pro Tonne entstehen. Bei einer Linie, die im Dreischichtbetrieb läuft, beträgt die Amortisationszeit für ein vollständiges Automatisierungs-Upgrade in der Regel zwischen 12 und 18 Monaten.
Kann eine bestehende halbautomatische Linie mit höherer Automatisierung nachgerüstet werden?
Ja, abhängig vom mechanischen Zustand. Das Nachrüsten einer neuen SPS, neuer Servoantriebe und HMIs ist üblich. Die mechanischen Teile – wie z. B. kettengetriebene Rollen – müssen möglicherweise aktualisiert werden, um die für die Regelung erforderliche Präzision zu erreichen.
Welcher Automatisierungsgrad ist für einen neuen Startup-Hersteller ausreichend?
Eine SPS-gesteuerte Linie mit mindestens zwei servoangetriebenen Achsen (eine zum Zuführen, eine zum Aufwickeln) und PID-Temperaturregelung ist ein praktischer Ausgangspunkt. Die vollständige Automatisierung mit Datenprotokollierung kann schrittweise eingeführt werden, wenn das Produktionsvolumen und die Qualitätsanforderungen steigen.
Imbiss: Passen Sie den Automatisierungsgrad an Ihre Produktionsziele an
Der Automatisierungsgrad der Geogitter-Herstellungsausrüstung ist keine feste Spezifikation – es handelt sich um ein Werkzeug, das zu Ihrem Produktmix, dem Qualifikationsniveau Ihrer Arbeitskräfte und den Qualitätserwartungen des Marktes passen sollte. Für handelsübliche Geogitter mit Standardspezifikationen kann eine halbautomatische Linie mit zuverlässiger SPS-Steuerung und Servoantrieben ausreichend sein. Für Spezialprodukte, bei denen die Zugfestigkeits- und Dehnungstoleranzen eng sind, ist eine vollständige Automatisierung mit Regelung im geschlossenen Regelkreis und Datenrückverfolgbarkeit erforderlich.
Wenn Sie die Ausrüstung von Lieferanten bewerten, fragen Sie nach echten Produktionsdaten ihrer Linien – nicht nur nach einer Liste von Komponenten. Achten Sie darauf, wie viele Prozessvariablen automatisch gesteuert werden, wie das System mit einer Änderung der Materialqualität umgeht und welche Art von Berichten verfügbar sind. Diese Details werden Ihnen viel mehr über den tatsächlichen Automatisierungsgrad verraten, als die Broschüre jemals verraten könnte.
Weitere Informationen zur Aufrechterhaltung einer gleichbleibenden Qualität an automatisierten Linien finden Sie in unserem Artikel über Qualität und Stabilität in der Geogitterproduktion .