
Ein Produktionsleiter wandte sich kürzlich mit einem Problem an unser Technikteam: Die zweiwöchige Geogitterproduktion hatte die Sichtprüfung bestanden, die Zugtests im Labor lagen jedoch 15–20 % unter der zertifizierten Spezifikation. Bis auf einen Parameter hatte sich an der Rezeptur nichts geändert: Die Temperatur des Extruderzylinders wurde um 8 °C gesenkt, um die Energiekosten zu senken. Diese kleine Anpassung reichte aus, um die innere Struktur des Polymers neu zu formen und die endgültige Zugfestigkeit jeder in diesem Zeitraum hergestellten Rolle zu verringern.
Die kurze Antwort darauf, wie sich die Extrusionstemperatur auf die Zugfestigkeit des Geogitters auswirkt, lautet wie folgt: Die Extrusionstemperatur steuert die molekulare Orientierung, Kristallinität und den thermischen Abbau während der Verarbeitung und legt so die Obergrenze für die Festigkeit fest, die durch nachfolgendes Dehnen und Abkühlen im Material verankert werden kann. In diesem Artikel wird erklärt, warum dieser Effekt auftritt, welche Temperaturbereiche für gängige Harze praktisch sind und was Produktionsteams überwachen sollten, um die Zugfestigkeit vorhersehbar zu halten.
Warum die Extrusionstemperatur bei der Geogitterproduktion beachtet werden sollte
Die Zugfestigkeit des Geogitters entsteht nicht allein beim Strecken; sie wird weitgehend durch die Qualität der extrudierten Platte bestimmt. Während der Extrusion erhält die Polymerschmelze Wärmeenergie, die bestimmt, wie vollständig das Harz schmilzt, wie gleichmäßig es durch die Düse fließt und wie das Material auf den anschließenden Ziehvorgang reagiert.
Die Schlussfolgerung kommt zuerst: Wenn die Extrusionstemperatur falsch ist, kann keine Dehnung die verlorene Festigkeit wiederherstellen. Wenn die Schmelze zu kalt ist, erreicht das Polymer keinen vollständig homogenen Fließzustand und hinterlässt ungeschmolzene kristalline Reste, die als Schwachstellen wirken. Wenn die Schmelze zu heiß ist, beginnt der thermische Abbau, lange Molekülketten zu brechen. Beide Effekte verringern das Orientierungspotential des Materials und zeigen sich im Zugversuch in einer geringeren Spitzenlast und einer höheren Bruchdehnung.
Die Temperaturstabilität ist genauso wichtig wie der eingestellte Wert. Eine gut konzipierte einachsige Zug-Geogitter-Produktionslinie überwacht die Schmelzetemperatur in mehreren Zonen entlang des Zylinders und der Düse, da ein gleichmäßiges Wärmeprofil die Voraussetzung für eine konsistente Rippengeometrie und Verbindungseffizienz ist.
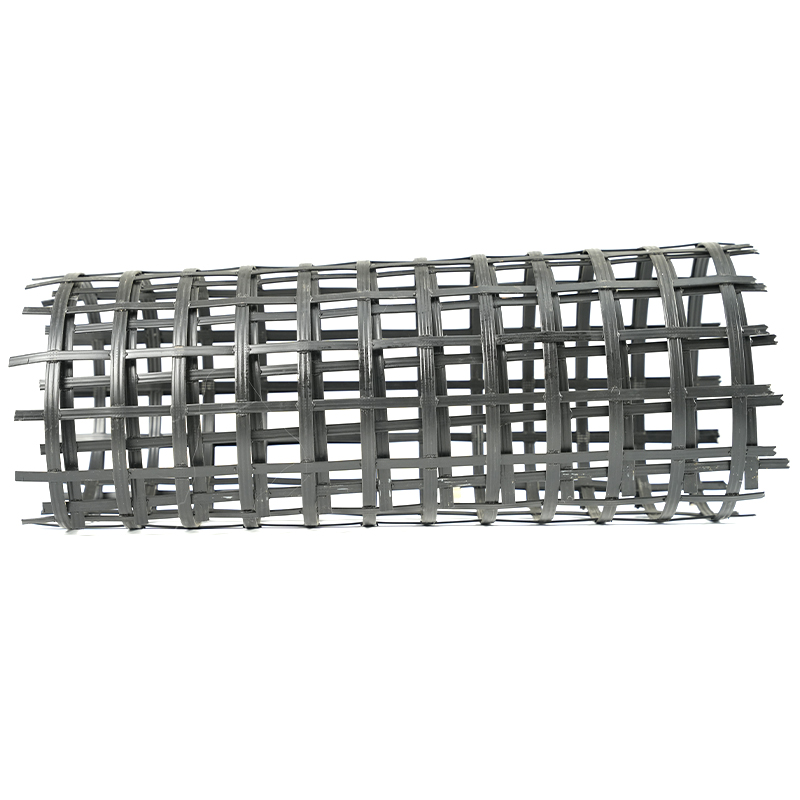
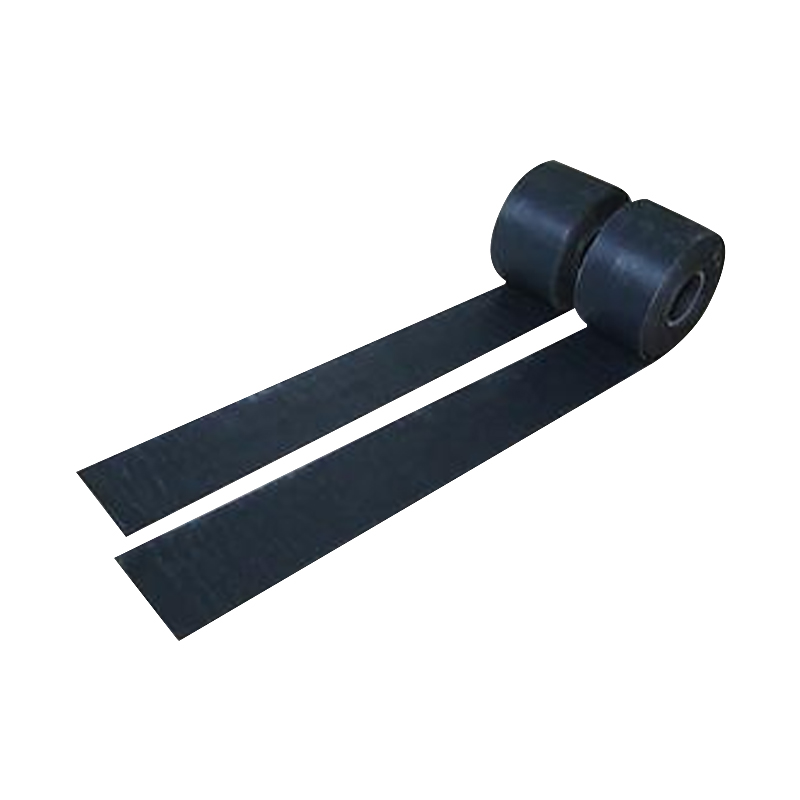
 Einachsige Zug-Geogitter-Produktionslinie mit Schmelztemperaturüberwachung Diese Produktionslinie wird für Beschaffungsteams hervorgehoben, die sich auf die Kontrolle des thermischen Profils konzentrieren. Seine Mehrzonen-Temperaturüberwachung sorgt für eine konsistente Rippengeometrie und Verbindungseffizienz und geht damit direkt auf die in der nahegelegenen Diskussion aufgeworfenen Bedenken hinsichtlich der Temperaturstabilität ein. Produkt anzeigen →
Wie die Temperatur das Polymerverhalten vor dem Dehnen verändert
Polypropylen (PP) und hochdichtes Polyethylen (HDPE) sind die häufigsten Harze in extrudierten Geogittern. Beide sind teilkristallin und ihre Reaktion auf die Extrusionstemperatur erklärt die meisten Festigkeitsschwankungen, die bei fertigen Produkten auftreten.
Kristallinität und molekulare Orientierung
Wenn die geschmolzene Folie die Düse verlässt, beginnen sich Polymerketten in kristallinen Domänen zu organisieren. Die Größe und Verteilung dieser Domänen hängt davon ab, wie viel Wärme im Material verbleibt. Wenn die Extrusionstemperatur zu niedrig ist, bleiben unvollständig geschmolzene Bereiche bestehen und werden beim Strecken zu Spannungskonzentrationspunkten. Wenn es zu hoch ist, bleiben die Ketten zu lange entspannt und widersetzen sich der Ausrichtung, die ein hochfestes Geogitter erfordert. Der Orientierungsverlust äußert sich direkt in einer geringeren Zugfestigkeit sowohl in Längs- als auch in Querrichtung.
Schmelzfluss und Düsendruck
Mit steigender Temperatur sinkt die Viskosität der Schmelze. Eine höhere Schmelzetemperatur senkt den Düsendruck und erzeugt eine flüssigere Folie, die sich bis zu einem gewissen Punkt leichter ziehen lässt. Ab diesem Punkt verliert das Blech an Formstabilität, sackt durch und es kommt zu Dickenschwankungen. Eine niedrigere Temperatur erhöht die Viskosität und den Düsendruck, was zu Fließspuren, Kantenwelligkeiten und lokalen Spannungskonzentrationen führen kann. Da die endgültige Festigkeit eines gezogenen Geogitters von ausgerichteten Molekülketten in den Rippen getragen wird, wird jede Diskontinuität in der extrudierten Platte unter Belastung zu einer Schwachstelle. Aus diesem Grund ist die Temperaturkontrolle eng damit verbunden gleichmäßige Erwärmung und Extrusion während des Längsstreckvorgangs .
Empfohlene Extrusionstemperaturbereiche für gängige Harze
In der folgenden Tabelle sind typische Zylinder- und Düsentemperaturfenster für gängige Geogitterharze aufgeführt. Sie sind Ausgangspunkte, keine absoluten Werte; Der richtige Bereich hängt von der Harzsorte, dem Additivpaket, der Liniengeschwindigkeit und der Blechdicke ab.
| Harz | Fasstemperatur (°C) | Düsentemperatur (°C) | Beobachteter Effekt auf die Zugfestigkeit |
|---|---|---|---|
| PP-Homopolymer | 200-230 | 210-225 | Beste Festigkeit bei 215–225 °C; deutlicher Rückgang unter 195°C bzw. über 245°C |
| HDPE | 180-210 | 185-200 | Beste Orientierung bei 190–205 °C; Überhitzung senkt das Molekulargewicht |
| PET (beschichtetes oder glasfaserverstärktes Geogitterharz) | 260-290 | 270-285 | Schmales Fenster; Sowohl Unter- als auch Übertemperatur erhöhen die Sprödigkeit |
PET kommt in bestimmten beschichteten oder glasfaserverstärkten Geogitterprozessen vor und sein Temperaturfenster ist deutlich enger. Hier ist eine präzise Kontrolle noch wichtiger, da der Unterschied zwischen maximaler und akzeptabler Zugfestigkeit weniger als 10 °C betragen kann.
Das Prozessfenster: Was passiert, wenn die Temperatur abweicht
Die Beziehung zwischen der Extrusionstemperatur und der endgültigen Zugfestigkeit des Geogitters folgt einer Spitzenkurve. Die folgende Tabelle zeigt ein repräsentatives Muster für ein einachsiges Polypropylen-Geogitter, ausgedrückt als Prozentsatz der in der Testreihe erreichten maximalen Festigkeit.
Repräsentative Zugfestigkeitsreaktion eines einachsigen PP-Geogitters über Extrusionstemperaturen hinweg.
Unterhalb der Unterkante des optimalen Fensters ist das Blech untergeschmolzen. Dies äußert sich in Oberflächenrauheit, erhöhtem Formdruck und gelegentlicher Ziehresonanz – einer instabilen Schwankung der Blechdicke, die abwechselnd dicke und dünne Querrippen erzeugt. Die Zugfestigkeit in Maschinenrichtung kann von Rolle zu Rolle um 20 % oder mehr schwanken.
Oberhalb des optimalen Fensters dominiert die thermische Degradation. Durch Kettenspaltung verringert sich das durchschnittliche Molekulargewicht. Das Blech sieht vielleicht glatt und glänzend aus, aber sowohl die Zugfestigkeit als auch die Kriechfestigkeit nehmen ab, die Verbindungspunkte werden spröder und die langfristige Konstruktionsfestigkeit – der Wert, den Ingenieure für Wände und Böschungen verwenden – lässt schneller nach als die kurzfristige Spitzenfestigkeit.
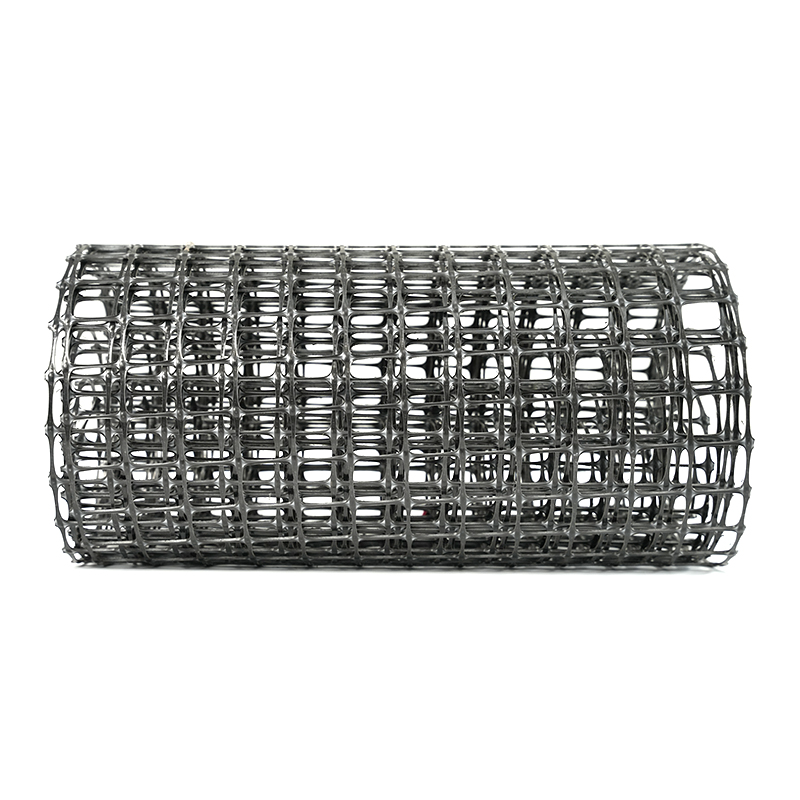
 Bidirektionale Geogitter-Produktionslinie mit Längs- und Querdehnung Diese Ausrüstung ist relevant, wenn thermische Auswirkungen auf die Zugfestigkeit verglichen werden. Es umfasst eine Stanzpresse, ein Mehrwalzen-Strecken und einen Querstreckofen mit Wärmetauschern und unterstützt die Diskussion darüber, wie sich die Verarbeitungsbedingungen auf die Leistung von PP- und HDPE-Geogittern auswirken. Produkt anzeigen →
Kraftfolgen auf einen Blick
Das folgende Balkendiagramm vergleicht die typische Beibehaltung der Zugfestigkeit von PP- und HDPE-Geogittern, die durch Extrusion bei Untertemperatur, bei optimaler Temperatur und bei Übertemperatur hergestellt werden.
Relative Beibehaltung der Zugfestigkeit, wobei der optimale Temperaturlauf auf 100 % eingestellt ist.
Für die tägliche Produktion sind zwei Schlussfolgerungen von Bedeutung. Erstens ist der Nachteil bei Untertemperatur in der Regel größer als der Nachteil bei Übertemperatur für PP, weshalb energiesparende Anpassungen riskant sind. Zweitens verlieren beide Polymere im Extremfall an Festigkeit, allerdings aus unterschiedlichen Gründen: eines durch unvollständiges Schmelzen, das andere durch molekularen Abbau.
| Zustand | Zugfestigkeit | Bruchdehnung | Typische Produktionszeichen |
|---|---|---|---|
| Untertemperature | 15-30 % reduziert | Oft erhöht | Hoher Matrizendruck, raue Kanten, Fließspuren |
| Optimale Reichweite | Maximum für das Harz | Entspricht der Spezifikation | Stabiles Blech, gleichmäßige Öffnungen, gleichmäßige Liniengeschwindigkeit |
| Übertemperature | Reduziert um 10–25 % | Reduziertes, sprödes Verhalten | Speichel, leichte Verfärbung, Rauch bei hohem Überschuss |
Da sich die Anzeichen mit den Schwankungen des Rohmaterials überschneiden können, besteht die zuverlässige Methode zur Ursachentrennung darin, die Schmelzetemperatur an der Düse für jede Produktionscharge aufzuzeichnen und sie mit dem Ergebnis des Zugtests zu vergleichen. Dies ist gängige Praxis in Produktqualitätskontrolle an einer einachsigen Zug-Geogitter-Produktionslinie , und Temperaturabweichungen werden erkannt, lange bevor es zu einer Kundenbeschwerde kommt.
Praktische Maßnahmen für Produktions- und Beschaffungsteams
Nachfolgend sind die häufigsten Ursachen für eine nicht den Spezifikationen entsprechende Zugfestigkeit von Geogittern in Extrusionsziehanlagen aufgeführt. Die Temperaturabweichung steht an erster Stelle, was eine gute Nachricht ist: Sie ist auch der am besten kontrollierbare Faktor.
- Temperaturabweichung 38 %
- Rohstoffvariation 22 %
- Streckverhältnisfehler 18 %
- Kühlungsinkonsistenz 14 %
- Andere Ursachen 8 %
Für Produktionsteams haben drei Aktionen die höchste Rendite:
- Installieren Sie Schmelztemperatursensoren an der Düse und vergleichen Sie die Messwerte mit den Zylindersollwerten.
- Führen Sie ein Kontrolldiagramm der Zugfestigkeit im Vergleich zur Extrusionstemperatur, anstatt die Temperatur zur Energieeinsparung anzupassen.
- Zertifizieren Sie das Temperaturfenster erneut, wenn eine neue Harzcharge oder ein neuer Lieferant eingeführt wird.
Fragen Sie Beschaffungsteams, die eine Geogitter-Produktionslinie bewerten, nach der Präzision der Temperaturregelung, den PID-Einstellungen für mehrere Zonen, der Heizzonenverteilung auf der Matrize und dokumentierten Temperaturgleichmäßigkeitstests. Eine Linie, die die eingestellte Temperatur nicht innerhalb eines schmalen Bereichs halten kann, führt zu einer inkonsistenten Zugfestigkeit von Rolle zu Rolle. Aus diesem Grund wird unser unidirektional dehnbares Kunststoff-Geogitter unter streng überwachten Schmelztemperaturbedingungen hergestellt.
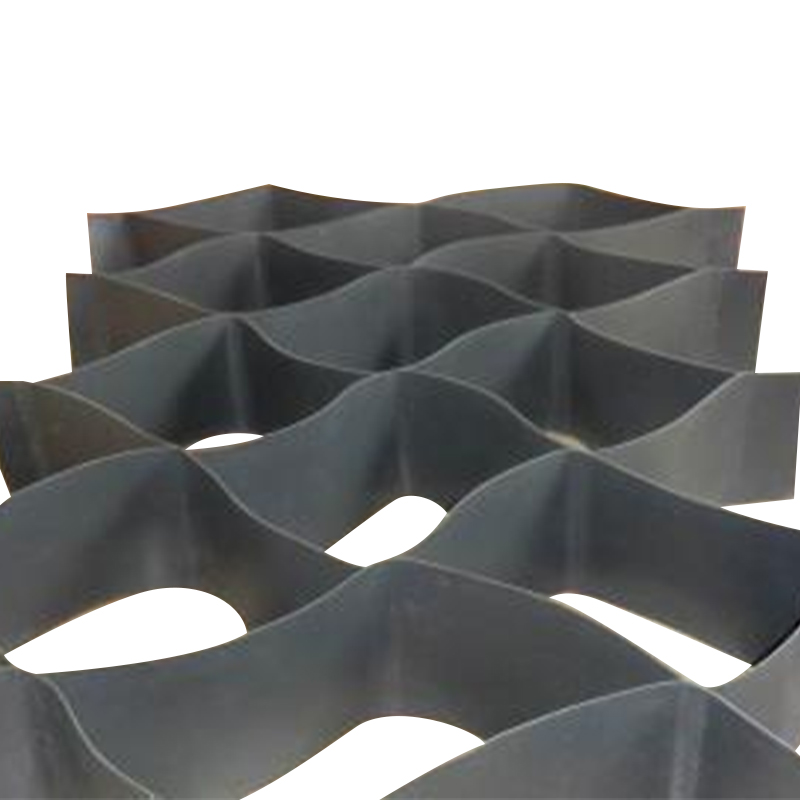
 Unidirektional dehnbares Kunststoff-Geogitter mit strenger Schmelztemperaturkontrolle Dieses Produkt verdeutlicht die Bedeutung einer engen Temperaturkontrolle während der Extrusion, da bei der Herstellung überwachte Schmelzetemperaturen verwendet werden. Es ist nützlich für Ingenieure, die die Konsistenz und Langzeitfestigkeit von Geogittern bewerten, und ergänzt die praktischen Ratschläge zu Extrusionsfenstern, die in der Nähe bereitgestellt werden. Produkt anzeigen →
Häufig gestellte Fragen zur Extrusionstemperatur und Geogitterfestigkeit
Was ist die optimale Extrusionstemperatur für Polypropylen-Geogitter?
Für die meisten PP-Homopolymer-Geogitterharze liegt das praktische Extrusionsfenster bei 200–230 °C, wobei die höchste Zugfestigkeit typischerweise bei etwa 215–225 °C erreicht wird. Bestätigen Sie den Bereich mit dem Harzlieferanten und passen Sie die Liniengeschwindigkeit, die Blechdicke und das Ziehverhältnis des Endprodukts an.
Kann die Extrusionstemperatur zu hoch sein, auch wenn das Geogitter normal aussieht?
Ja. Der thermische Abbau beginnt, bevor sichtbare Verfärbungen auftreten. Der zuverlässigste Weg, dies zu erkennen, besteht darin, Zugfestigkeit, Bruchdehnung und Verbindungseffizienz mit einer Basislinie zu vergleichen, die bei einer etwas niedrigeren Temperatur erzeugt wurde.
Wie wirkt sich die Extrusionstemperatur auf die Bruchdehnung aus?
Durch die Extrusion bei niedriger Temperatur wird das Material schlecht orientiert, was tendenziell zu einer Erhöhung der Bruchdehnung führt. Durch die Extrusion bei zu hoher Temperatur werden die Molekülketten verkürzt und die Dehnung verringert, wodurch das Geogitter spröde wird. Beide Bedingungen führen dazu, dass das Produkt von der Spezifikation abweicht.
Sollte ich die Temperatur zurücksetzen, wenn ich den Harzlieferanten wechsele?
Ja. Auch wenn der Name des Harztyps gleich ist, können sich der Schmelzindex und das Wärmestabilisatorpaket unterscheiden. Führen Sie vor der vollständigen Produktion kleine Versuche im gesamten Temperaturbereich durch, um das neue Optimum zu ermitteln.