
Zwei Rollen einachsiges HDPE-Geogitter können denselben Extruder verlassen, dasselbe Stanzmuster tragen und dennoch weit voneinander entfernt auf Zugfestigkeit getestet werden. Das Harz ist identisch und die Werkzeuge sind identisch, dennoch erfüllt eine Rolle problemlos ihre Qualität und die andere nicht. Meistens ist die Variable, die sich geändert hat, das in den Strecköfen angewendete Streckverhältnis. Die kurze Antwort darauf, wie sich das Zugverhältnis auf die Festigkeit des Geogitters und die Öffnungsgröße auswirkt, lautet: Das Zugverhältnis ist der stärkste Einzelhebel, den ein Hersteller über beide Eigenschaften hat. Durch Anheben werden die Polymermoleküle in den Rippen ausgerichtet und die Zugfestigkeit stark erhöht, bis die Verstärkungen flacher werden und das Gitter spröde wird. Jedes zusätzliche Prozent an Dehnung vergrößert auch physisch die Öffnungen und verdünnt die Rippen, die den Einbau überstehen müssen. Die richtige Einstellung dieser Zahl und die Aufrechterhaltung einer stabilen Note von einem Wurf zum anderen ist es, was eine zuverlässige Note von einer enttäuschenden Note unterscheidet.
Was das Ziehverhältnis eigentlich bedeutet
Das Streckverhältnis ist das Verhältnis zwischen der Länge des Blattes, das eine Streckeinheit verlässt, und der Länge, die es erreicht. Auf einer Stanz- und Ziehlinie wird die Polymerfolie flach extrudiert, Löcher werden in einem festen Muster gestanzt und die Folie wird dann von Walzenzügen, die mit immer höheren Geschwindigkeiten laufen, durch beheizte Öfen gezogen. Dieser Geschwindigkeitsunterschied ist das Ziehverhältnis und der Punkt, an dem der endgültige Charakter des Materials bestimmt wird.
Die richtige Nummer ist produktspezifisch. Einachsige HDPE-Geogitter, die sich nur in eine Richtung erstrecken, werden üblicherweise im Bereich von insgesamt sechs bis neun Malen gezogen. Biaxiale Polypropylen-Geogitter dehnen sich in zwei Richtungen, zuerst in Maschinenrichtung und dann in Querrichtung, und verlaufen typischerweise in geringeren Verhältnissen von etwa vier- bis sechsmal pro Richtung. Moderne Linien wenden die Dehnung selten in einem einzigen Schritt an; Das Ganze wird auf mehrere Stufen aufgeteilt, und in einer abschließenden Thermofixierungsstufe entspannt sich die ausgerichtete Struktur in eine stabile Form. Wenn Sie sehen möchten, wo sich die Öfen und Walzstraßen in der größeren Reihenfolge befinden, klicken Sie auf die Schaltfläche Prozessablauf der Geogitter-Produktionslinie Die Seite durchläuft die gesamte Kette.
Wie das Zugverhältnis die Zugfestigkeit aufbaut
Durch das Strecken wird das Polymer auf eine Art und Weise verändert, wie es bei keinem anderen Prozess möglich ist. Vor dem Ziehen werden die Ketten im Blech aufgerollt und zufällig angeordnet, sodass eine Rippe unter Last durch molekularen Schlupf versagt. Während das Blech gezogen wird, entfalten sich diese Ketten und richten sich entlang der Rippenachse aus, und die Zuglast wird dann stattdessen von ausgerichteten Ketten getragen. Strength climbs fast.
Die Gewinne bleiben nicht linear. Die Kurve steigt im frühen und mittleren Streckbereich steil an und flacht dann ab, wenn die erreichbare Orientierung gesättigt ist, während die Bruchdehnung auf dem gesamten Weg weiter abnimmt. Diese Kombination ist genau das, was eine Bodenverstärkung braucht, denn hohe Festigkeit bei geringer Streckdehnung ergibt eine steife, vorhersagbare Rippe. Beim Vorbeischieben am vorgesehenen Fenster verbleibt jedoch zu wenig Restduktilität, und die Rippen reißen unter der Einbauspannung, anstatt sich zu dehnen. Die Wärmehärtung ist genauso wichtig wie das Ziehen selbst: Eine ordnungsgemäß geglühte, ausgerichtete Struktur behält ihre Festigkeit unter Dauerlast weitaus besser, wohingegen ein überzogenes Blech mit eingeschlossener Restspannung bei einem Kurzzeittest stabil aussehen kann, auf lange Sicht jedoch immer noch die schlechtere Wahl ist.
Diese Kurve Schritt für Schritt konsequent zu erreichen, ist genau das, wofür eine einachsige Zug-Geogitter-Produktionslinie gebaut wurde.
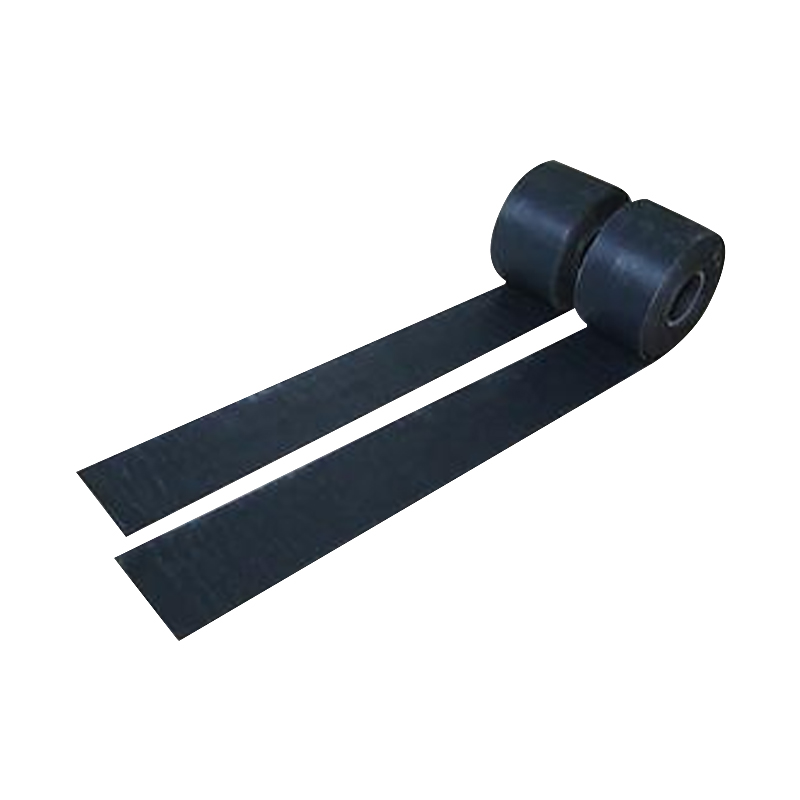
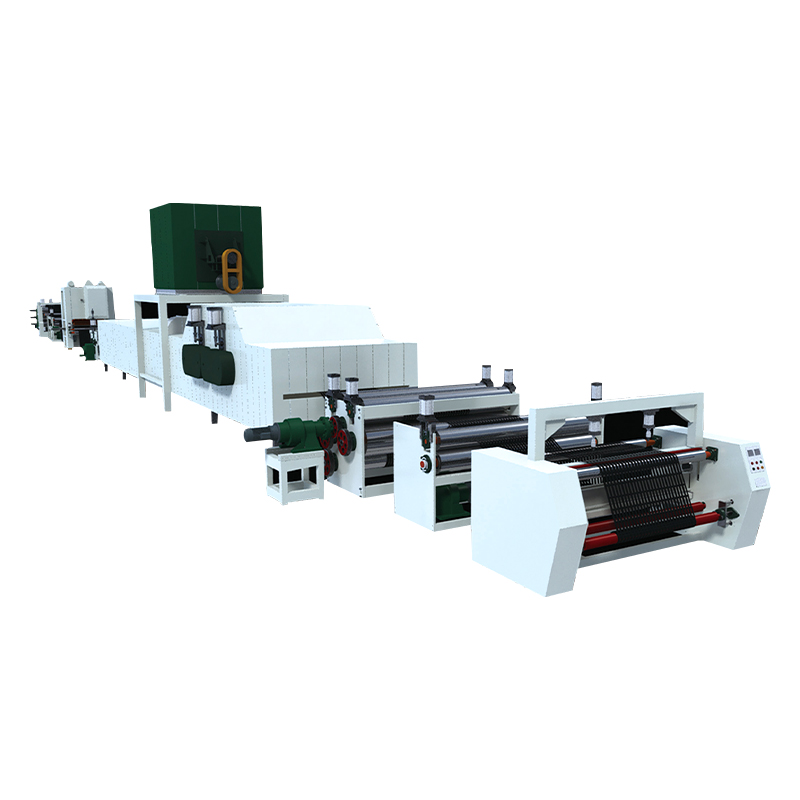 Produktionslinie für einachsige Zug-Geogitter Diese Linie streckt gestanzte HDPE-Platten in eine Richtung, um die endgültige Öffnungsgeometrie und Rippenabmessungen zu erreichen. Es eignet sich für Hersteller, die Schritt für Schritt konstante Ziehverhältnisse benötigen, um die fertigen Geogitteröffnungen innerhalb der Toleranzen zu halten. Produkt anzeigen →
Wie das Zeichnungsverhältnis die Blendengröße und die Rippenbreite festlegt
Die Blendengröße ist keine freie Wahl des Stylings. Auf einem gestreckten Gitter ist die fertige Öffnung die Arithmetik des Stanzmusters multipliziert mit dem Ziehverhältnis. Wenn Sie das Blech entlang der Maschinenrichtung dehnen, verlängert sich jede Öffnung in ihre endgültige Schlitzform, während das Blech über seine Breite schmaler wird, sodass gleichzeitig die Rippen zwischen den Öffnungen dünner werden. Wenn Sie das Ziehverhältnis ändern, ändert sich auch die gelieferte Geometrie, selbst mit identischen Werkzeugen.
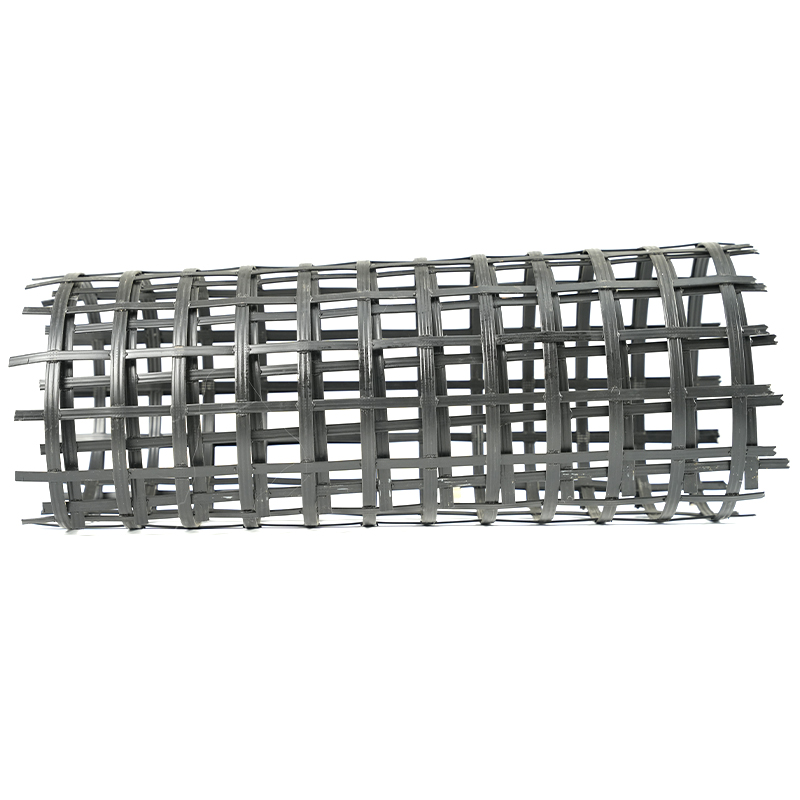
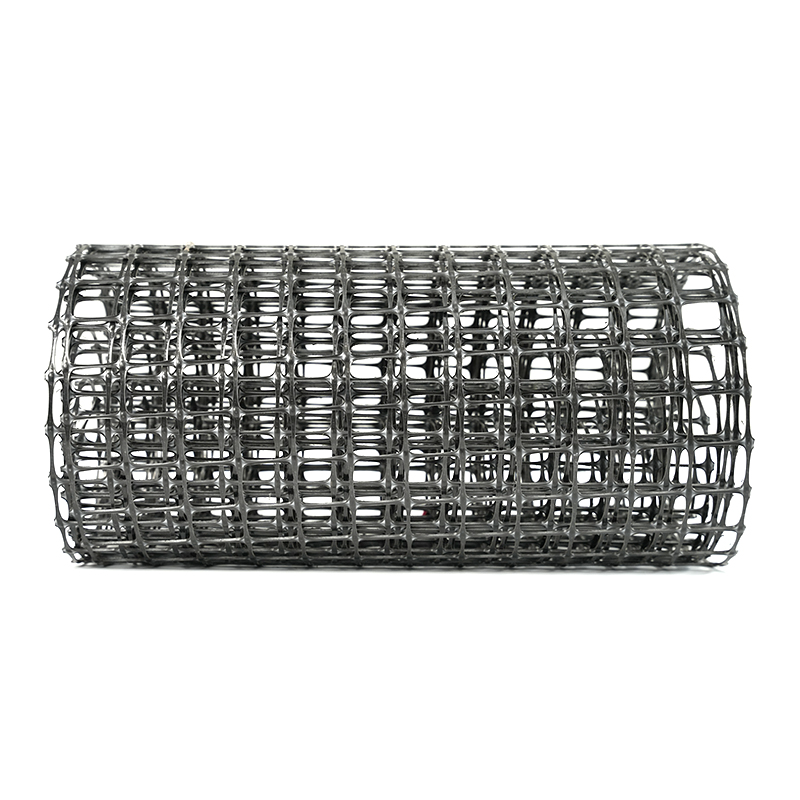
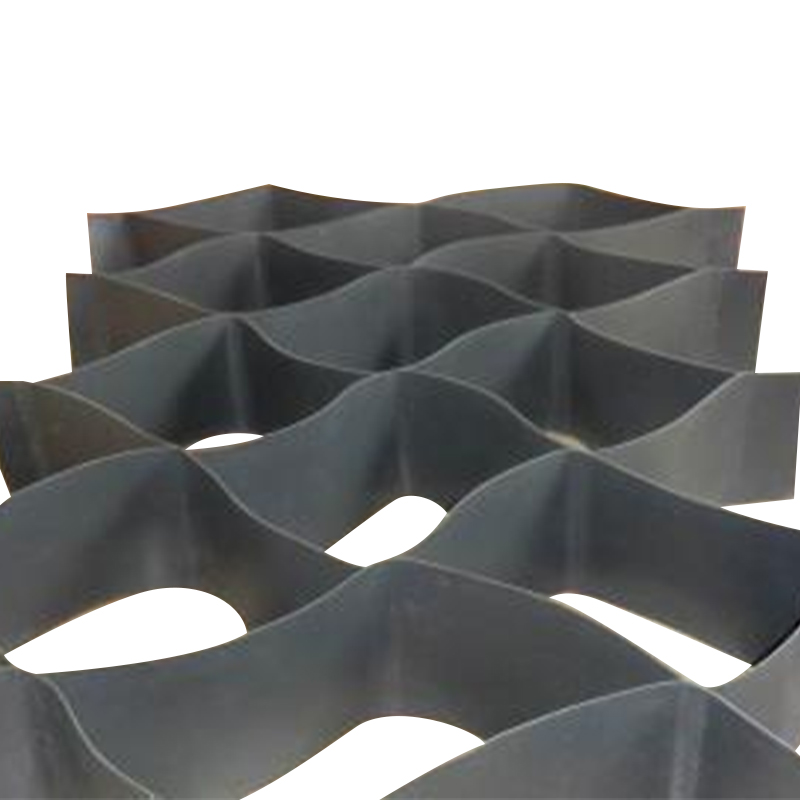
Diese Geometrie hat echtes technisches Gewicht. Studien zur Boden-Geogitter-Wechselwirkung zeigen durchweg, dass die Verzahnung davon abhängt, wie gut die Öffnungsgröße mit den umgebenden Partikeln übereinstimmt. Untersuchungen zur Gleisschotterverstärkung deuten beispielsweise auf eine Öffnung hin, die etwa dem 1,4-fachen der Nenngröße der Gesteinskörnung entspricht. Zu kleine Öffnungen verhindern eine ordnungsgemäße Verriegelung und führen zu verstreuten, unzuverlässigen Testergebnissen, während zu große Öffnungen weniger Rippen in Kontakt mit der Füllung lassen und mehr Last auf die Verbindungsstellen drücken. Die Rippenbreite ist an sich schon wichtig, denn breitere Rippen tragen dazu bei, dass ein Gitter dem starken Aggregat- und Maschinenverkehr während der Installation standhält. Kurz gesagt, das Ziehverhältnis entscheidet darüber, ob die fertige Geometrie, die Sie an einem Produkt wie unserem unidirektional dehnbaren Kunststoff-Geogitter prüfen können, in der Füllung einrastet oder einfach darin schwimmt.
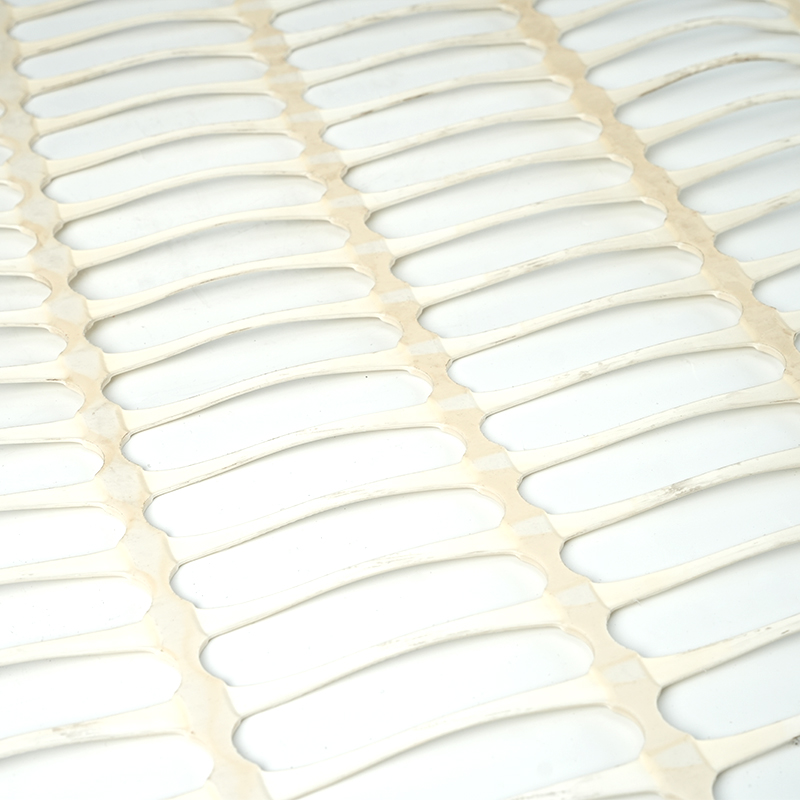 Unidirektional dehnbares Kunststoff-Geogitter Ein fertiges einachsiges Geogitter, dessen Öffnungsgröße, Rippenbreite und Verbindungsqualität die Verbindung mit der umgebenden Füllung bestimmen. Die Überprüfung der gelieferten Geometrie anhand der Toleranzen zeigt, ob das Ziehverhältnisverfahren eine zuverlässige Bodenverstärkungsleistung erzielt. Produkt anzeigen →
Leben im Arbeitsfenster
Zwischen Unter- und Überziehen liegt ein kontrolliertes Fenster, in dem Festigkeit, Dehnung, Öffnungstoleranz und Verbindungsqualität alle gleichzeitig innerhalb der Spezifikation liegen. Die folgende Tabelle fasst zusammen, wie sich dasselbe gestanzte Blatt an den beiden Extremen und innerhalb dieses Fensters verhält.
| Aspekt | Ziehverhältnis too low | Kontrolliertes Arbeitsfenster | Ziehverhältnis too high |
|---|---|---|---|
| Zugfestigkeit | Unterorientierte Rippen; Die Festigkeit liegt deutlich unter dem Klassenpotenzial | Sortenfestigkeit mit konsistenten Testergebnissen erreicht | Höchstfestigkeit möglich, aber spröde, mit größerer Streuung von Rolle zu Rolle |
| Dehnung | Hohe Restdehnung; Rippen verformen sich unter Belastung ständig | Geringe Streckgrenze bei ausreichender Restduktilität für den Einbau | Sehr geringe Dehnung; Rippen knacken statt sich zu dehnen |
| Aperture size | Öffnungen bleiben klein; schlechte Verzahnung mit grobem Zuschlagstoff | Öffnungen abgestimmt auf die Sollschüttung bzw. Schotterabstufung | Die Rippen werden schmaler und die Öffnungen geraten aus der Toleranz |
| Knoten und Knotenpunkte | Die Knoten bleiben dick und unterorientiert | Knoten sind sauber gesetzt und weisen Verbindungsfestigkeit auf | Knotenverzerrung und Aufspaltung am Rippen-Knoten-Übergang |
| Langfristiges Verhalten | Mehr Kriechen unter Dauerlast | Ausgewogene Ausrichtung und Wärmeeinstellung zur Kriechkontrolle | Restspannung eingeschlossen; höheres Langzeitrisiko |
Welches Zeichnungsverhältnis hat keinen Einfluss?
Es wäre praktisch, wenn das Unentschieden-Verhältnis die ganze Geschichte wäre, aber es teilt sich das Ergebnis mit drei anderen Entscheidungen. Die Harzqualität bestimmt, wie viel Ausrichtung das Material aufnehmen kann und wie es sich unter Dauerbelastung verhält. Die Öffnungs- und Rippengeometrie entscheidet darüber, wie das Gitter in den Boden eingreift. Die Knoten- und Verbindungsqualität bestimmt, ob die Rippen zusammen oder einzeln funktionieren. Unten sehen Sie eine grobe Darstellung dieses Gleichgewichts.
Wo die Steuerung des Ziehverhältnisses in der Produktionslinie stattfindet
Da das Streckverhältnis nur als Beziehung zwischen Walzengeschwindigkeit und Blatttemperatur besteht, ist es auch entscheidend für die Produktionsqualität. Drei Kontrollpunkte entscheiden darüber, ob das Ziel zu einer stabilen Produkteigenschaft wird:
- Gleichmäßigkeit der Ofentemperatur. Eine Platte, die ungleichmäßig erhitzt wird, verengt sich ungleichmäßig, sodass die Öffnungsgröße und die Rippendicke über die Breite variieren, selbst wenn die Liniengeschwindigkeit perfekt synchronisiert ist.
- Synchronisierung der Rollgeschwindigkeit. Das Streckverhältnis ist nur so stabil wie das Geschwindigkeitsverhältnis zwischen aufeinanderfolgenden Walzstraßen; Jede Drift zeigt sich direkt in Stärke und Geometrie.
- Hitzefixierung nach der letzten Stufe. Dadurch wird die ausgerichtete Struktur stabilisiert, so dass die im Labor gemessene Festigkeit die tatsächliche Festigkeit ist, die der Kunde behält.
Die praktische Konsequenz für Käufer besteht darin, dass die Prüfung der fertigen Ware die Qualität des Ziehverhältnisses vor allem anderen offenbart: Öffnungsabmessungen im Vergleich zur angegebenen Toleranz, Konsistenz der Rippenbreite, Zugfestigkeit und Dehnung gemäß ISO 10319 oder ASTM D6637 sowie Verbindungseffizienz. Linien, die sich in zwei Richtungen erstrecken, tragen eine doppelte Synchronisationslast, was die entscheidende Herausforderung einer bidirektionalen Geogitter-Produktionslinie darstellt.
 Bidirektionale Geogitter-Produktionslinie Diese Linie streckt gestanzte Bleche sowohl in Längs- als auch in Querrichtung und trägt dabei eine doppelte Synchronisationslast. Dies ist relevant, wenn die Prüfung von Fertigwaren Festigkeit, Dehnung und Öffnungskonsistenz in zwei Richtungen bestätigen muss. Produkt anzeigen →
Häufig gestellte Fragen
Bedeutet ein höheres Zugverhältnis immer ein stärkeres Geogitter?
Nein. Die Festigkeit steigt zunächst steil an und flacht dann ab, während die Dehnung immer weiter abnimmt. Jenseits des vorgesehenen Fensters erkaufen Sie sich eine marginale Festigkeit auf Kosten spröder Rippen, verzerrter Knoten und einer größeren Streuung von Rolle zu Rolle.
Wie wird das Ziehverhältnis in einem Produktdatenblatt angezeigt?
Indirekt, aber deutlich. Rippenbreite, Öffnungsabmessungen mit Toleranzen, Zugfestigkeit, Dehnung bei maximaler Belastung und Verbindungsfestigkeit hängen alle vom Zugverhältnis ab. Daher sind dies die Linien, die beim Vergleich der Qualitäten zuerst gelesen werden sollten.
Kann die Blendengröße ohne neues Stanzwerkzeug angepasst werden?
Nur in Grenzen. Durch Erhöhen oder Verringern des Ziehverhältnisses werden die fertigen Öffnungen verändert, aber eine große Änderung führt zu einer Verdünnung der Rippen und verschiebt jede Dimension aus der Toleranz, sodass bedeutende Öffnungsänderungen normalerweise auch ein überarbeitetes Stanzmuster erfordern.
Auf welche Tests sollte ich bei der Abnahme bestehen?
Zugprüfung über große Breite nach ISO 10319 oder Einzelrippenprüfung nach ASTM D6637, plus Öffnungsmessung anhand der angegebenen Toleranz. Konsistente Ergebnisse über mehrere Rollen hinweg sind mehr als eine beeindruckende Zahl.
Beim Ziehverhältnis vereinen sich Polymerwissenschaft, Maschinensteuerung und Produktgeometrie in einer einzigen Zahl. Wird es in seinem Arbeitsfenster gehalten, liefert es die Kombination, die Bewehrungsprojekte tatsächlich benötigen: hohe Zugfestigkeit, geringe Streckdehnung, auf die Füllung abgestimmte Öffnungen und Rippen, die den Einbau überdauern. Wenn Sie Produktionslinien oder fertige Geogitter abwägen und besprechen möchten, wie eine Linie ihr Streckverhältnis stabil hält, sind die Ausrüstung und die Produktpalette hilfreich unsere Homepage ist ein praktischer Ausgangspunkt.