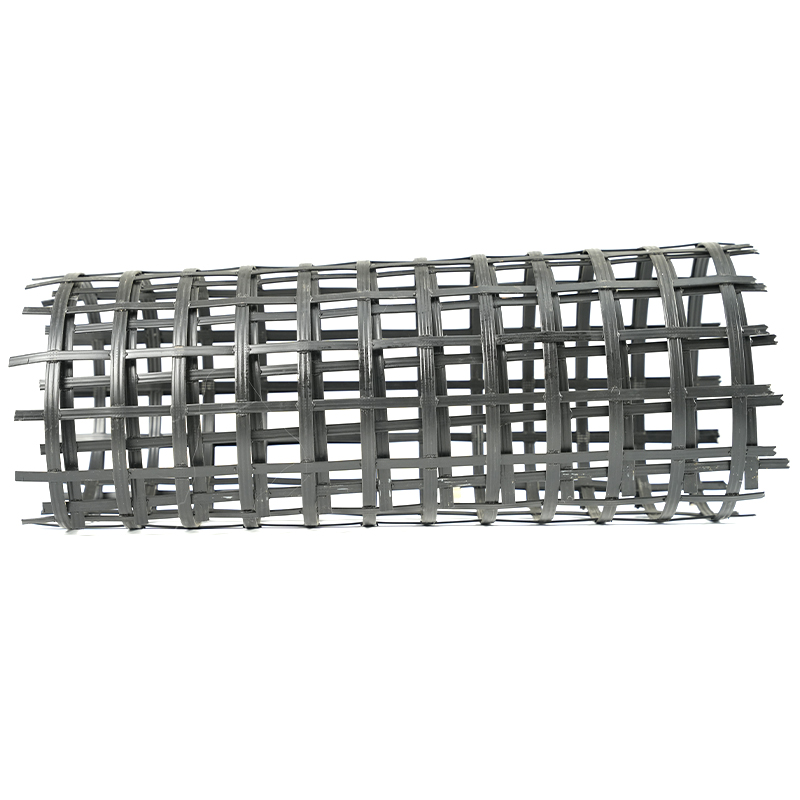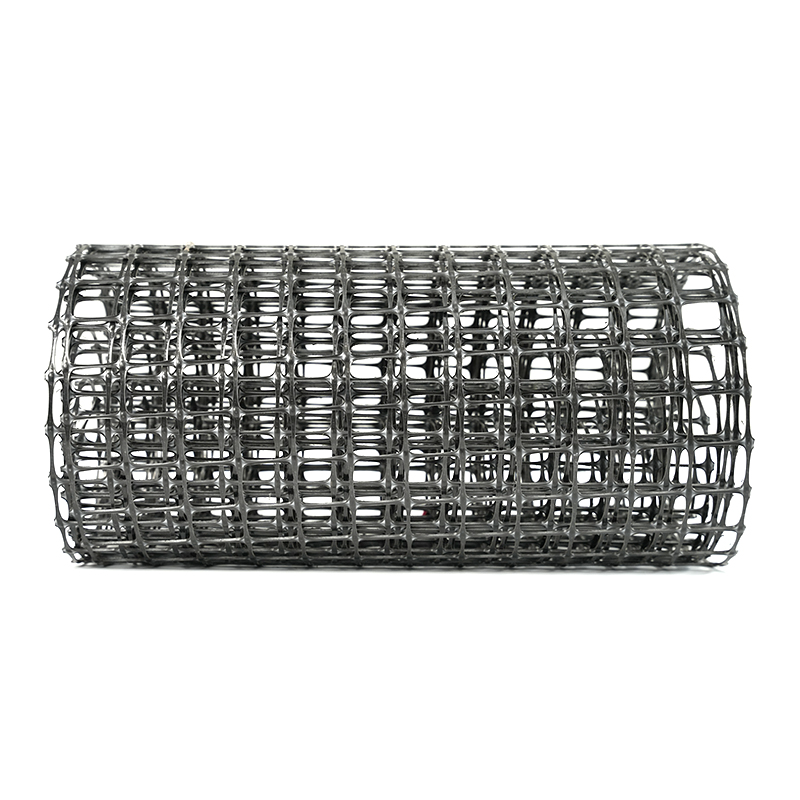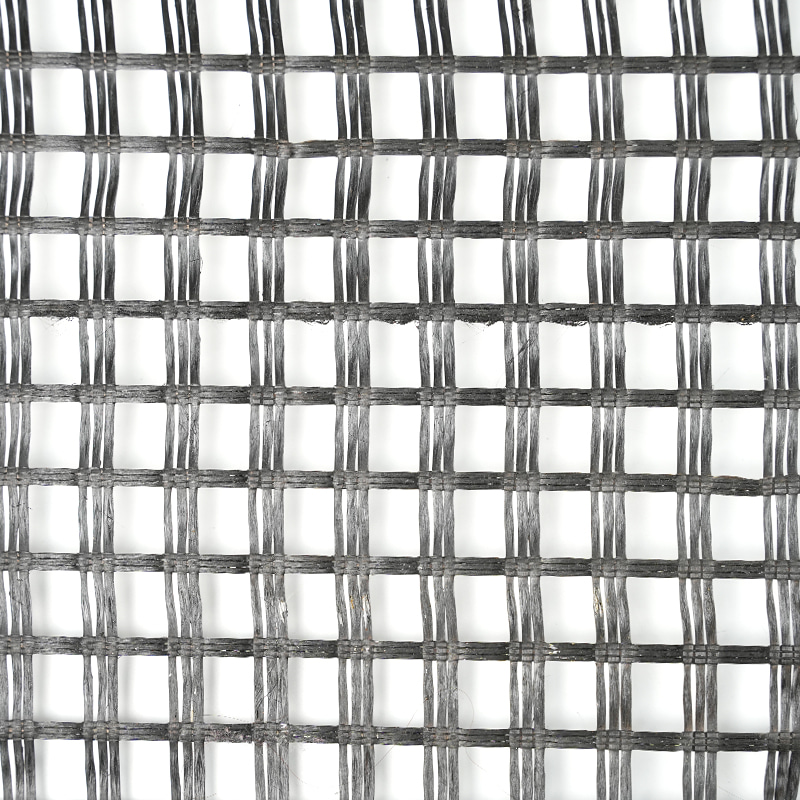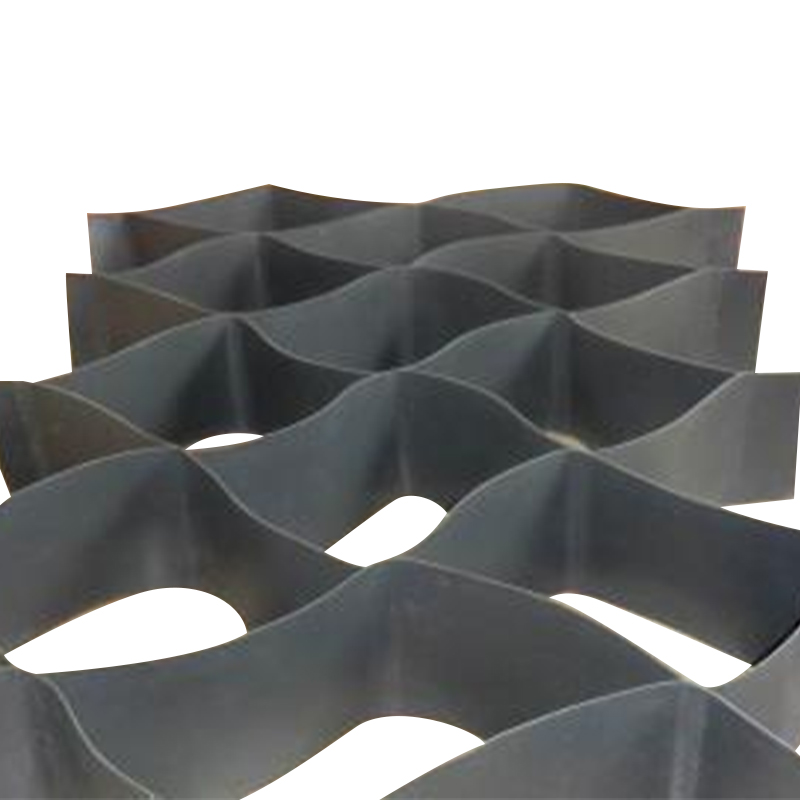

Eine Rolle Geogitter lässt die Linie glatt und gleichmäßig aussehen, aber der Zugfestigkeitsbericht zeigt, dass die Festigkeit von 84 kN/m an den Rändern auf 66 kN/m in der Mitte abfällt, wobei die Öffnungsformen über die Breite verzerrt sind. Dabei handelt es sich um eine ungleichmäßige Dehnung bei der Herstellung von Geogittern – ein Defekt, der sich hinter einem normal aussehenden Netz verbirgt und in aller Stille alles, was damit gebaut wurde, schwächt.
In mehr als zwei Jahrzehnten Bau und Inbetriebnahme von Geogitterleitungen gilt eine praktische Regel: Eine ungleichmäßige Dehnung ist fast nie ein einziger dramatischer Fehler. Es handelt sich um ein allmähliches Ungleichgewicht zwischen vier kontrollierbaren Variablen – thermische Gleichmäßigkeit über die Bahn, Spannungsverteilung und Walzenausrichtung, Zugverhältnis und Geschwindigkeitsanpassung sowie Rohmaterialkonsistenz. Führen Sie die Fehlerbehebung in dieser Reihenfolge durch, messen Sie, bevor Sie etwas ändern, und lassen Sie sich vom Zugtestbericht – und nicht vom Geräusch der Leitung – sagen, wann das Problem wirklich gelöst ist.
Schritt 1: Überprüfen Sie die thermische Gleichmäßigkeit über die gesamte Bahnbreite
Polypropylen und Polyethylen reagieren direkt auf die Temperatur. Ein Unterschied von 3–5 °C über die Bahnbreite verändert die Ausrichtung der Polymerketten, sodass sich die Bahn an den Rändern anders zieht als in der Mitte. Das thermische Ungleichgewicht ist die häufigste Ursache für Beschwerden über ungleichmäßige Dehnung sowohl bei einachsigen als auch bei zweiachsigen Leitungen.
Überprüfen Sie das Heizprofil mit einem kalibrierten Oberflächenpyrometer an fünf Punkten entlang der Bahn – an beiden Kanten, an beiden Viertelpunkten und in der Mitte – und nicht nur am HMI-Wert. Überprüfen Sie dann die Luftverteilung: Verstopfte Filter, verstopfte Düsen oder eine beschädigte Isolierdecke erzeugen kalte Streifen, die für das Bedienfeld unsichtbar sind. Überprüfen Sie außerdem, ob asymmetrische Kantenwärmeverluste auftreten. Viele Leitungen sind aufgrund einer abgenutzten Dichtung oder einer offenen Zugangstür an einer Kante ständig kälter.
Wenn das Profil flach ist und die Dehnung immer noch ungleichmäßig ist, wenden Sie sich an die Mechanik. Unser Leitfaden zu gleichmäßige Erwärmung und Extrusion während der Längsstreckung geht ausführlicher durch die Heizungs- und Extruderprüfungen.
Schritt 2: Bestätigen Sie die Spannungsbalance und die Rollenausrichtung
Da das Temperaturprofil flach ist, sind Spannungsgradienten die nächsten Verdächtigen. Eine Walze, die nur um 0,5 mm falsch ausgerichtet ist, ein verschlissenes Lager auf einer Seite oder ein Druckunterschied im Walzenspalt zwischen den beiden Enden derselben Walze führt zu einem messbaren Spannungsunterschied über die Bahn – und der Streckvorgang verstärkt ihn.
| Kontrollpunkt | Ziel | Überprüfungsmethode |
|---|---|---|
| Lösen Sie die Spannung pro Ende | Innerhalb von ±3 % des Durchschnitts | Handspannungsmesser an allen Enden |
| Nipdruck, linke vs. rechte Seite | Innerhalb von 5 % | Manometer auf beiden Seiten jedes Walzenspalts |
| Rollenparallelität | ≤ 0,2 mm über 1 m Rollenlänge | Präzisions-Wasserwaage oder Laser-Ausrichtungswerkzeug |
| Ketten- und Lagerverschleiß | Keine sichtbare Pitch-Verlängerung | Bremssattelmessung über 10 aufeinanderfolgende Kettenteilungen |
Führen Sie diese Prüfungen regelmäßig durch – für eine kontinuierliche Produktion mindestens monatlich – und protokollieren Sie die Ergebnisse. Spannungs- und Ausrichtungsprobleme treten selten plötzlich auf; Sie häufen sich an, bis der Zugfestigkeitsbericht ein Muster zeigt.
Schritt 3: Überprüfen Sie das Ziehverhältnis und die Geschwindigkeitsanpassung
Auf einer einachsigen Linie entspricht das Längsstreckverhältnis der Abzugsgeschwindigkeit dividiert durch die Vorschubgeschwindigkeit; Ein Verhältnis von 5,5:1 bedeutet, dass die schnellen Walzen 5,5-mal schneller laufen als die Vorschubwalzen. Bei einer zweiachsigen Anlage muss die Geschwindigkeit der Querkette mit der Leistung der Längsstrecke übereinstimmen. Wenn diese Geschwindigkeiten auseinanderdriften, dehnt sich das Blatt entweder zu stark aus oder entspannt sich, was zu unregelmäßigen Öffnungen und inkonsistenter Festigkeit führt.
Vergleichen Sie die tatsächlichen Geschwindigkeitswerte des HMI mit den Sollwerten, anstatt den Sollwerten zu vertrauen. Antriebs-Encoder driften ab und ein Geschwindigkeitsunterschied von 1–2 % zwischen benachbarten Streckstationen verändert das effektive Verhältnis stärker, als die meisten Bediener erwarten. Bei zweiachsigen Leitungen verdient die Wechselwirkung zwischen Längs- und Querdehnung eine eigene Überprüfung – unsere Analyse von Gleichmäßigkeit und Genauigkeit der Längs- und Querstreckung deckt die häufigsten Fehlermodi ab.
| Parameter | Toleranz | Aktionsschwelle |
|---|---|---|
| Abweichung des Ziehverhältnisses vom Sollwert | Innerhalb von 1 % | Kalibrieren Sie den Antriebsgeber neu |
| Geschwindigkeitsunterschied zwischen benachbarten Stationen | Innerhalb von 2 % | Getriebe, Kupplung und Antriebskette prüfen |
| Diskrepanz zwischen Quer- und Längsausgabe | Innerhalb von 1,5 % | Kettengeschwindigkeitssollwert neu berechnen |
Das Diagramm zeigt eine typische Korrektur: Zugwerte, die über die Breite zwischen 65 und 78 kN/m verstreut waren, wurden auf 82–84 kN/m verschärft, nachdem die Geschwindigkeitsinkongruenz behoben wurde.
Bei älteren oder renovierten Anlagen ist die mechanische Toleranz der Streckstationen möglicherweise zu gering, egal wie gut Sie sie abstimmen. Eine für diesen Prozess gebaute Linie, wie etwa die Produktionslinie für uniaxiale Zug-Geogitter, stimmt Antriebs- und Streckabschnitte vom Design an aufeinander ab.
 Einachsige Zug-Geogitter-Produktionslinie mit aufeinander abgestimmten Dehnungsabschnitten Diese Produktionslinie integriert Antriebs- und Streckstationen von der Konstruktion an und trägt so dazu bei, Unebenheiten bei älteren oder renovierten Linien zu reduzieren. Dies ist relevant, wenn mechanische Toleranzen die Blechqualität einschränken. Produkt anzeigen →
Schritt 4: Rohmaterial- und Futtermittelschwankungen ausschließen
Der Stretcher verstärkt das, was der Extruder liefert. Wenn der Schmelzindex zwischen den Harzchargen variiert, wenn Mahlgut einen großen Anteil der Zufuhr ausmacht oder wenn Feuchtigkeit nicht konsequent entfernt wird, ändern sich die lokale Dicke und die Schmelzfestigkeit der Platte – und durch die Dehnung werden diese kleinen Abweichungen zu sichtbaren Unebenheiten.
- Halten Sie das Mahlgutverhältnis stabil und kontrolliert; 20–30 % ist eine übliche Betriebsobergrenze.
- Trocknen Sie hygroskopisches Material gleichmäßig; Feuchtigkeitsspitzen verändern das Zugverhalten unvorhersehbar.
- Testen Sie den eingehenden Harz-MFI pro Charge und trennen Sie die Chargen, wenn die MFI-Spreizung Ihre Spezifikation überschreitet.
- Beobachten Sie die Geschwindigkeit der Extruderschnecke und die Temperatur der Schmelze. Die pulsierende Ausgabe erzeugt periodische Dickenbänder, deren Dehnung sich vergrößert.
Rohstoffprobleme tarnen sich oft als Maschinenprobleme, weil sie in den gleichen Symptomen auftreten. Deshalb gehören Materialprüfungen in die Reihenfolge, bevor Sie mit dem Austausch von Walzen oder Geschwindigkeitsänderungen beginnen.
Eine praxiserprobte Fehlerbehebungssequenz
Über die Installationen hinweg verteilen sich die Grundursachen für ungleichmäßige Dehnungen ungefähr wie unten dargestellt. Verwenden Sie es, um Ihre Untersuchung zu priorisieren, und nicht, um Messungen zu überspringen.
- Thermische Gleichmäßigkeit – 45 %
- Spannung und Ausrichtung – 25 %
- Ziehverhältnis und Geschwindigkeiten – 20 %
- Rohstofffutter – 10 %
Führen Sie dann die Sequenz in dieser Reihenfolge aus und ändern Sie jeweils eine Variable:
- Erfassen Sie die tatsächlichen Geschwindigkeiten, Ziehverhältnisse und Temperaturen über das HMI. Vergleichen Sie es mit dem letzten nachweislich funktionierenden Prozess-Setup.
- Messen Sie die Bahntemperatur an fünf Stellen über die Breite am Streckeingang; Untersuchen Sie jeden Gradienten über 3°C.
- Überprüfen Sie den Walzendruck und die Nivellierung der Walzen an den Vordehn- und Streckwalzen.
- Messen Sie die Spannung der einzelnen Enden am Gatter oder am Abwickelständer. Markieren Sie jedes Ende, das mehr als 5 % über seinen Nachbarn liegt.
- Nehmen Sie eine Probe über die gesamte Breite und testen Sie Zugfestigkeit, Dehnung und Öffnungsabmessungen an fünf Positionen.
- Ändern Sie nur eine Variable – niemals Temperatur und Verhältnis zusammen – und führen Sie dann vor der nächsten Anpassung einen erneuten Test durch.
- Vergleichen Sie die Ergebnisse mit den vorherigen zehn Würfen, um eine allmähliche Abweichung zu erkennen, anstatt nur auf eine schlechte Probe zu reagieren.
Überprüfen Sie die Lösung mit echten Zugdaten
Ungleichmäßige Dehnungen werden nur behoben, wenn dies im Bericht angegeben ist. Eine praktische Akzeptanzregel für Geogitter ist eine Zugfestigkeitsschwankung innerhalb von ±10 % des Durchschnitts über fünf Testpositionen über die Breite hinweg, wobei die Bruchdehnung innerhalb desselben Bandes liegt. Hochleistungsbewehrungsspezifikationen liegen häufig bei ±5 %.
| Parameter | Akzeptanzgrenze | Testlayout |
|---|---|---|
| Variation der Zugfestigkeit über die Breite | Innerhalb von ±10 % des Durchschnitts | 5 Positionen: Kanten, Viertelpunkte, Mitte |
| Variation der Bruchdehnung | Innerhalb von ±10 % des Durchschnitts | Gleiche 5 Positionen |
| Aperturdiagonale Abweichung | Innerhalb von 3 % des Ziels | 10 Öffnungen entlang der Rolle abgetastet |
| Dickenvariation | Innerhalb von 5 % of average | Mikrometer an 5 Positionen |
Das macht den Zugprüfer zu einem Produktionswerkzeug und nicht zu einer nachträglichen Idee im Labor. Eine spezielle Geotextilfestigkeitsmaschine mit aufgezeichneten Mehrpunktergebnissen liefert Ihnen die Daten, um Reparaturen zu bestätigen, Schichten zu vergleichen und die Chargenqualität für Kunden zu dokumentieren.
 Geotextilfestigkeitsmaschine mit Mehrpunktaufzeichnung und Computersteuerung Dieses Zugprüfgerät zeichnet Mehrpunktergebnisse und dynamische Kurven auf und ist damit ein praktisches Produktionswerkzeug zur Überprüfung von Reparaturen und zur Dokumentation der Chargenqualität. Sein hochpräziser Sensor unterstützt eine konsistente Messung. Produkt anzeigen →
Verfolgen Sie auch die Geometrie der Öffnungen: Messen Sie die diagonalen Längen einer Stichprobe von Öffnungen über die Rolle. Wenn die Diagonalen mehr als ein paar Prozent vom Zielwert abweichen, bleibt die Dehnung auch dann ungleichmäßig, wenn die Kraftwerte bestehen.
Prävention: Liniendesign und Wartungsgewohnheiten
Prävention geht vor Fehlerbehebung. Linien mit Mehrzonen-PID-Temperaturregelung, unabhängiger Walzendruckeinstellung an jedem Walzenende, präzisionsgeschliffenen Walzen und synchronisierten Antrieben entwickeln von vornherein selten eine ungleichmäßige Dehnung. Diese Eigenschaften machen den Unterschied zwischen einer Linie, die ständig betreut werden muss, und einer Linie, die ihr Profil Rolle für Rolle behält.
Wartungsgewohnheiten sind gleichermaßen wichtig: monatliche Ausrichtungsprüfungen, kalibrierte Temperatursensoren mindestens zweimal im Jahr und sofortige Aufmerksamkeit auf Lagergeräusche oder Abweichungen des Spaltmessers. Die Rollen, Ketten und Klammern, die die Bahn durch die Streckzone transportieren, sind das mechanische Herzstück der Linie.
Wenn Spannabschnitte als integriertes System konstruiert werden, werden Probleme wie ungleichmäßiges Strecken bereits vor der Produktion der ersten Rolle behoben. Ein Beispiel dafür ist die bidirektionale Geogitter-Produktionslinie von Jiangsu Saide Machinery – Heiz-, Dehnungs- und Antriebsabschnitte werden während des Entwurfs aufeinander abgestimmt und nicht erst in der Produktion zusammengeflickt.
 Bidirektionale Geogitter-Produktionslinie mit integrierter Heizung und Streckung Diese Linie kombiniert Heiz-, Streck- und Antriebsabschnitte als integriertes System und reduziert so Probleme mit ungleichmäßigem Strecken vor der Produktion. Sein Design umfasst einen Querstreckofen und spezielle Vorrichtungen. Produkt anzeigen →
Häufig gestellte Fragen
Was ist als Erstes zu prüfen, wenn die Dehnung des Geogitters ungleichmäßig wird?
Messen Sie das Temperaturprofil über die Bahn am Reckeingang, anstatt sich auf die Heizsollwerte zu verlassen. Temperaturgradienten über 3–5 °C über die Breite sind die häufigste Ursache und sollten beseitigt werden, bevor man sich mit Ziehverhältnissen oder Geschwindigkeiten befasst.
Wie viel Zugfestigkeitsschwankung über die Breite ist akzeptabel?
Für die meisten Geogitter-Spezifikationen sind ±10 % der durchschnittlichen Zugfestigkeit über fünf Testpositionen ein praktischer Grenzwert. Hochleistungsverstärkungsprojekte erfordern oft ±5 %.
Sollte ich zuerst die Temperatur oder das Ziehverhältnis anpassen?
Zuerst die Temperatur. Das Zugverhalten des Polymers ist sehr temperaturempfindlich, sodass ein Kälteeinbruch von 3 °C die lokale Dehnung stärker verändert als eine kleine Verhältnisanpassung. Eine Änderung des Verhältnisses während eines thermischen Ungleichgewichts verschleiert normalerweise die wahre Ursache.
Warum sind die Ränder meines Geogitters immer dünner als die Mitte?
Eine Ausdünnung der Kanten weist in der Regel auf eine schnellere Abkühlung oder eine höhere lokale Spannung an den Kanten während der Längsstreckung hin, manchmal verbunden mit einem für die tatsächliche Kantentemperatur zu aggressiven Streckverhältnis. Überprüfen Sie die Leistung der Kantenheizung, die Kantenkühlluft und den Kantenspaltdruck.
Kann eine ungleichmäßige Dehnung die Langzeitleistung des Geogitters im Feld beeinträchtigen?
Ja. Unterdehnte Zonen behalten unter anhaltenden Belastungen eine geringere Molekülorientierung und eine schwächere Kriechfestigkeit; Überdehnte Zonen werden spröde und können bei der Handhabung leicht beschädigt werden. Eine unregelmäßige Öffnungsgeometrie macht außerdem Bodenverzahnungen und Überlappungsspleißungen weniger vorhersehbar.
Das Fazit: Messen, anpassen, überprüfen
Ungleichmäßige Dehnungen bei der Geogitterproduktion können gelöst werden, indem man Vermutungen durch Messungen ersetzt. Wärmeprofil, Spannungsausgleich, Zugverhältnis- und Geschwindigkeitsanpassung sowie Rohmaterialkonsistenz decken nahezu jeden Anwendungsfall ab. Erstellen Sie eine Überprüfungsroutine, führen Sie Aufzeichnungen und schulen Sie die Bediener darin, den Zugbericht genauso sorgfältig zu lesen wie die Linienanzeige.